logo
Tentang Kami

Wuxi Wondery Industry Equipment Co., Ltd

Lihat Lebih Lanjut
Minta Kutipan
perusahaan.img.alt
perusahaan.img.alt
Kenapa?
Pilih Kami
picurl
Kualitas Tinggi
Segel Kepercayaan, Pemeriksaan Kredit, RoSH, dan Penilaian Kemampuan Pemasok. perusahaan memiliki sistem kontrol kualitas yang ketat dan laboratorium pengujian profesional.
picurl
Pengembangan
Tim desain profesional internal dan bengkel mesin canggih. Kita bisa bekerja sama untuk mengembangkan produk yang Anda butuhkan.
picurl
Manufaktur
Mesin otomatis canggih, sistem kontrol proses yang ketat. Kami dapat memproduksi semua terminal listrik di luar permintaan Anda.
picurl
LAYANAN 100%
Pengemasan kecil dalam jumlah besar dan disesuaikan, FOB, CIF, DDU, dan DDP. Biarkan kami membantu Anda menemukan solusi terbaik untuk semua masalah Anda.
Lebih banyak produk
Larutan
Larutan
  • Φ600×800mm Tungku Nitridasi Vakum Ion – Analisis Adaptasi Beban Catu Daya Pulsa 75A dan Ruang Berkapasitas Besar
    10-15 2026
    I. Latar Belakang Proyek dan Spesifikasi Peralatan Studi kasus ini melibatkan tungku nitridasi ion cerdas otomatis penuh, model WDL-IV-75A, yang menggunakan struktur vertikal satu lonceng satu stasiun. Peralatan ini mampu melakukan nitridasi ion dan nitridasi ion lunak pada baja paduan, baja cetakan, dan baja tahan karat. Zona kerja efektif badan tungku berukuran diameter 600 mm dan tinggi 800 mm, dengan kapasitas pemuatan maksimum 400 kg. Rentang suhu operasi umum adalah 500 hingga 600°C, dengan suhu operasi maksimum tidak melebihi 650°C. Tingkat vakum tertinggi tidak lebih dari 6,7 Pa, laju kenaikan tekanan tidak lebih dari 5 Pa/jam, dan waktu yang dibutuhkan untuk evakuasi dari tekanan atmosfer ke vakum tertinggi tidak melebihi 30 menit. Kenaikan suhu permukaan selubung tungku tidak melebihi 55°C. Dalam penamaan model, IV mewakili sistem kontrol digital generasi keempat, 75 mewakili arus rata-rata maksimum catu daya pulsa sebesar 75 ampere, dan A mewakili tipe cerdas otomatis penuh. II. Hubungan Pencocokan Antara Ruang Volume Besar dan Kapasitas Catu Daya Dari model 30A hingga model 75A, arus rata-rata maksimum catu daya pulsa meningkat 1,5 kali, sementara volume ruang efektif mengembang dari sekitar 28 liter menjadi sekitar 226 liter, sekitar 8 kali. Perubahan yang tidak proporsional ini mengungkapkan prinsip desain peralatan nitridasi ion: perluasan volume ruang tidak memerlukan peningkatan arus catu daya secara proporsional dengan volume, karena daya pemanas untuk nitridasi ion terutama bergantung pada luas permukaan benda kerja dan kerapatan arus yang dibutuhkan, bukan pada volume spasial ruang. Rentang kerapatan arus lucutan pijar abnormal yang diberikan dalam proposal adalah 0,1 hingga 5 mA/cm². Berdasarkan rentang ini, untuk kombinasi benda kerja dengan kapasitas pemuatan 400 kg dan luas permukaan yang relatif besar, arus rata-rata maksimum 75 A memberikan margin desain yang jelas untuk batas atas luas permukaan benda kerja yang dapat didukung. Sementara itu, tegangan keluaran catu daya pulsa dapat disesuaikan secara kontinu dari 0 hingga 800 V tanpa lonjakan tiba-tiba di atas 200 V, dan siklus kerja dapat disesuaikan secara kontinu dalam rentang 10% hingga 85%. III. Logika Penyesuaian Siklus Kerja Catu Daya Pulsa Lucutan gas, sebagai sumber daya, menghadirkan beban dengan karakteristik resistansi negatif. Benda kerja, yang bertindak sebagai katoda, memiliki bentuk permukaan dan metode penumpukan yang memengaruhi kerapatan arus permukaan. Nitridasi ion memiliki kondisi ambang batas minimum: untuk memenuhi kerapatan arus yang dibutuhkan untuk cakupan pijar yang seragam, daya pemanas mungkin melebihi daya yang dibutuhkan untuk mempertahankan suhu benda kerja. Kontradiksi ini sangat menonjol untuk benda kerja berdinding tipis dan ringan. Setelah catu daya pulsa memperkenalkan siklus kerja yang dapat disesuaikan, daya pemanas rata-rata sama dengan tegangan puncak dikalikan arus, kemudian dikalikan siklus kerja. Dengan mengurangi siklus kerja, daya pemanas rata-rata dapat diturunkan sambil mempertahankan tegangan puncak yang cukup untuk mempertahankan cakupan pijar, sehingga menyelesaikan kontradiksi yang disebutkan di atas. Mekanisme ini adalah alasan inti mengapa rangkaian peralatan ini dapat memproses benda kerja berat dan benda kerja tipis serta ringan secara bersamaan. Jalur implementasi untuk pemadaman busur cepat adalah sebagai berikut: memanfaatkan prinsip induksi elektromagnetik dalam sirkuit lucutan untuk mendeteksi sinyal busur dengan cepat, kemudian segera mengontrol sakelar elektronik berkecepatan tinggi dari sirkuit arus utama melalui perangkat logika digital berkecepatan tinggi, memadamkan busur dalam waktu 2 μs. IV. Desain Insulasi Termal dan Keseragaman Suhu Badan Tungku Volume Besar Silinder lonceng mengadopsi struktur dinding ganda berpendingin air dan sistem pendingin air multi-saluran untuk memastikan keseragaman suhu tungku. Lapisan insulasi bagian dalam silinder terbuat dari baja tahan karat, sedangkan dinding silinder bagian dalam dan luar terbuat dari pelat baja karbon berkualitas tinggi. Badan tungku dilengkapi dengan dua lapis pelindung panas baja tahan karat 304, masing-masing lapis setebal 2 mm, dan dua lapis pelindung panas baja tahan karat 304 juga dipasang di bagian atas pelat dasar tungku. Dibandingkan dengan konfigurasi pelindung panas enam lapis pada kasus sebelumnya, model ini memiliki lebih sedikit lapisan pelindung panas. Perbedaan ini berasal dari perubahan rasio volume ruang terhadap luas permukaan – ruang bervolume besar memiliki area pembuangan panas yang relatif lebih kecil, dan proporsi kehilangan panas berkurang, sehingga jumlah lapisan insulasi dapat dikurangi secara tepat sambil memastikan operasi suhu tinggi jangka panjang. Pelat katoda didukung pada dasar tungku oleh tiga set mika cor berkualitas tinggi, dengan ketinggian yang dapat disesuaikan. Pelat katoda terbuat dari pelat baja karbon dengan ketebalan tidak kurang dari 30 mm; rangka pengencang nampan bahan yang bersentuhan dengan benda kerja juga terbuat dari baja karbon berkualitas tinggi. Perangkat koneksi katoda dirancang sebagai koneksi kaku untuk menghindari masalah panas berlebih yang disebabkan oleh kopling cepat yang longgar. Struktur katoda meliputi insulasi PTFE katoda, mika insulasi katoda, soket koneksi konduktor katoda, fitting koneksi katoda, dan lug kabel yang dipasang dengan baut stud M10. Dua termokopel dimasukkan dari pelat dasar tungku dan diposisikan di tengah pelat katoda untuk mensimulasikan kepala pengukur suhu. Satu digunakan untuk kontrol suhu oleh catu daya pulsa pemanas ion, dan yang lainnya terhubung ke instrumen alarm untuk pemantauan suhu multi-arah. Tiga jendela observasi diatur pada lingkar luar selubung tungku untuk observasi kondisi di dalam tungku dari berbagai arah. V. Sistem Vakum dan Kontrol Loop Tertutup Tekanan Sistem vakum digunakan untuk pra-vakum badan tungku dan untuk penggantian atmosfer serta pembuangan gas buang selama proses nitridasi. Set pompa terdiri dari satu pompa baling-baling putar 2X-15, satu pompa vakum elektromagnetik dengan katup inflasi, dan satu katup kupu-kupu vakum tinggi. Pompa baling-baling putar adalah unit seri Guangdong Xunda 2X, tahan terhadap korosi gas proses, dikontrol oleh konverter frekuensi, dan dilengkapi dengan katup kupu-kupu vakum tinggi GI-50 sebagai katup kontrol utama. Prinsip kontrol loop tertutup tekanan adalah sebagai berikut: pemancar tekanan mengukur tekanan tungku dan mengeluarkan sinyal arus standar ke pengontrol digital. Pengontrol melakukan perhitungan PID berdasarkan nilai tekanan yang ditetapkan dan nilai yang disampel secara real-time, kemudian mengeluarkan sinyal arus standar ke konverter frekuensi. Dengan menyesuaikan kecepatan motor pompa vakum, kecepatan pemompaan disesuaikan, sehingga menjaga tekanan tungku tetap konstan pada nilai yang ditetapkan proses. Metode kontrol ini mencapai akurasi kontrol tekanan ±1 Pa. Penggunaan gabungan pompa vakum dan konverter frekuensi sangat mengurangi keausan mekanis badan pompa selama startup, dan operasi kecepatan rendah jangka panjang dapat memperpanjang masa pakai secara signifikan. Pengukuran vakum menggunakan pemancar tekanan absolut diafragma kapasitif tipe ZJ-1C, dengan rentang 0 hingga 1000 Pa, keluaran 4 hingga 20 mA, dan catu daya 15 hingga 30 VDC. Pengukur vakum ini tidak terpengaruh oleh jenis dan komposisi media yang diukur, dan nilai yang diukur ditampilkan oleh instrumen tampilan digital dan berpartisipasi dalam kontrol tekanan tungku. VI. Sistem Distribusi Gas dan Pendingin Air Sistem distribusi gas digunakan untuk mengontrol pengenalan gas proses ke dalam tungku. Sumber gas meliputi nitrogen, hidrogen, dan gas proses lainnya, yang disediakan oleh pengguna. Gas melewati pengukur aliran massa dan kemudian dimasukkan ke dalam badan tungku melalui tangki pencampur khusus sesuai dengan formula proses. Model ini dilengkapi dengan dua pengukur aliran massa khusus, yang mengontrol aliran nitrogen dan hidrogen secara terpisah – ini adalah perbedaan utama dari konfigurasi pengukur aliran tunggal pada model 30A, yang sesuai dengan persyaratan yang lebih tinggi untuk presisi penyesuaian komposisi atmosfer di ruang bervolume besar. Pengukur aliran massa adalah unit seri HORIBA S500 Jepang, dengan waktu respons kurang dari 0,3 ±2% detik dari keadaan tertutup penuh hingga mencapai titik setel saat kontrol dimulai dan saat titik setel diubah selama kontrol. Rentang kontrol mencakup 1 hingga 100% skala penuh, beroperasi dari satu catu daya DC24V universal, dengan sirkuit daya internal terisolasi dari sirkuit input dan output. Persyaratan air pendingin: suhu air masuk tidak melebihi 31°C, tekanan air masuk 0,15 hingga 0,25 MPa, dan laju aliran total 20 m³/jam. Setiap cabang air pendingin dilengkapi dengan katup masuk dan keluar terpisah. Semua pipa air pendingin, katup, dan fitting yang terpasang pada peralatan terbuat dari baja tahan karat. Pengukur tekanan kontak listrik dipasang pada pipa masuk utama untuk alarm jika terjadi tekanan masuk yang tidak normal. Katup masuk air cadangan dipasang pada pipa masuk air utama, terhubung ke pipa air keran pengguna, sehingga badan tungku dapat didinginkan oleh air keran jika terjadi pemadaman listrik atau air yang tidak terduga. VII. Arsitektur Loop Tertutup Tiga Parameter Sistem Kontrol Sistem kontrol menggunakan pengontrol logika terprogram seri FX3G dan layar sentuh Kunlun Tongtai TPC1231Ni sebagai pusat kontrol utama. PLC memiliki kapasitas memori program 32K langkah, kecepatan pemrosesan instruksi dasar 0,21 μs, dan dua antarmuka komunikasi berkecepatan tinggi (RS422 dan USB). Layar sentuh adalah LCD TFT 12 inci dengan resolusi 1920×1080, sentuhan resistif empat kabel, frekuensi utama 1 GHz, dan perangkat lunak konfigurasi McgsPro yang sudah terpasang sebelumnya. Sistem mengadopsi arsitektur digital penuh manajemen terpusat multi-tugas dan kontrol terdistribusi, mampu secara bersamaan mencapai kontrol loop tertutup dari tiga parameter kunci dalam nitridasi ion: akurasi kontrol suhu ±1°C, akurasi kontrol tekanan ±1 Pa, dan akurasi kontrol aliran ±0,5%. Kontrol suhu menggunakan pengontrol digital seri Shimaden SRS13 Jepang dengan regulasi PID, membentuk sistem regulasi loop tertutup suhu dengan sirkuit kontrol suhu dan termokopel. Kontrol tekanan juga menggunakan pengontrol digital Shimaden SRS13, membentuk sistem regulasi loop tertutup tekanan dengan konverter frekuensi dan sensor tekanan. Dalam mode operasi otomatis, sistem secara otomatis memulai pompa pemeliharaan dan pompa pra-evakuasi, membuka katup baffle dan katup solenoid untuk menciptakan vakum. Setelah vakum mencapai tekanan kerja untuk aktivasi lucutan pijar, tegangan lucutan pijar dan pemanasan berbantuan resistansi secara otomatis diaktifkan untuk melakukan proses arcing dan pembersihan benda kerja awal. Setelah arcing berakhir, sistem secara otomatis memasuki tahap pemanasan, secara otomatis menyesuaikan laju aliran, tekanan, tegangan, siklus kerja, dan arus sesuai dengan langkah desain kurva proses. Ketika suhu mencapai suhu proses, sistem memasuki tahap pemeliharaan suhu, mempertahankan sesuai dengan waktu penahanan proses yang ditetapkan. Setelah periode penahanan, sistem mematikan pompa vakum dan semua katup pada saluran ekstraksi. Setelah suhu tungku turun ke suhu yang ditetapkan, semua sakelar secara otomatis mati, dan sistem memasuki keadaan berhenti.
  • Analisis Konfigurasi Sistem Sirkulasi Udara Panas Horizontal dan Kontrol Suhu Empat Zona – Tungku Degreasing dan Karbonisasi Tipe Kereta 6000×2000×2000mm
    10-15 2026
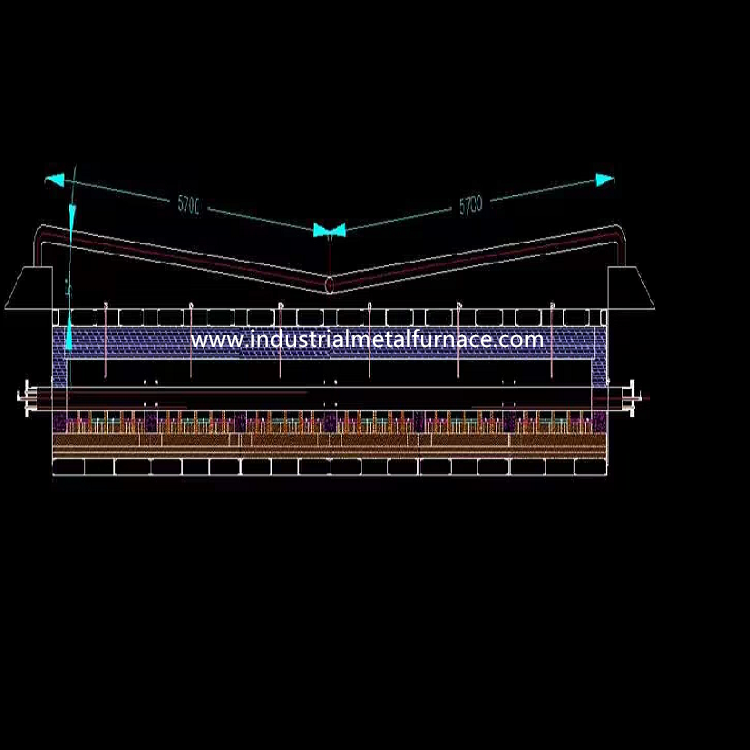
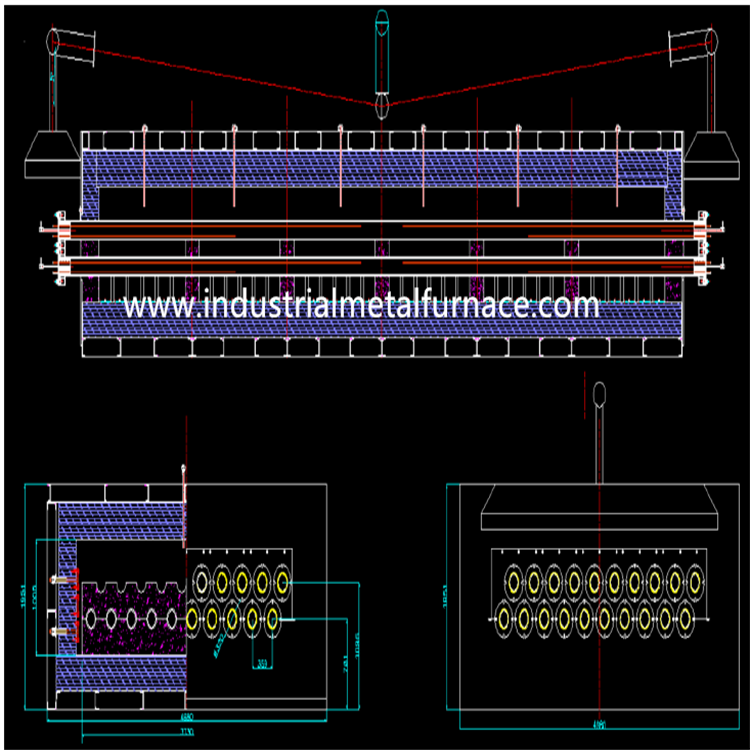
    I. Latar Belakang Proyek dan Pemosisian Aplikasi Peralatan Studi kasus ini melibatkan tungku penghilang gemuk dan karbonisasi tipe troli, model RT3-360-5, tungku yang beroperasi secara siklus dengan dimensi ruang kerja sepanjang 6.000 mm, lebar 2.000 mm, dan tinggi 2.000 mm. Peralatan ini memiliki dua tujuan: pertama, menghilangkan gemuk pada silinder dan pipa logam dengan berbagai diameter; kedua, membakar insulasi karet dan lapisan di dalam silinder dan pipa dengan berbagai diameter dalam proses karbonisasi. Fitur umum dari kedua proses ini adalah benda kerja mengandung bahan organik atau polimer di dalamnya yang perlu dihilangkan, dan produk pembakaran harus segera dikeluarkan. Benda kerja itu sendiri merupakan struktur silinder memanjang, yang menimbulkan persyaratan relatif tinggi pada keseragaman suhu tungku. Suhu pengenal peralatan adalah 500°C, dengan suhu operasi yang dapat disesuaikan. II. Parameter Teknis Utama dan Konfigurasi Daya Daya pengenal peralatan adalah 500 kW, dapat disesuaikan dalam rentang persentase; tegangan pengenal 380V, tiga fasa 50Hz. Laju pemanasan beban penuh dapat disesuaikan dari 20 hingga 80°C per jam, dan waktu pemanasan tungku kosong tidak melebihi 90 menit. Keseragaman suhu tungku selama tahap penahanan tidak melebihi ±5°C. Instrumen kontrol suhu adalah Shimaden SRS13A Jepang dengan akurasi tidak lebih dari ±1°C. Metode kontrol suhu menggabungkan antarmuka manusia-mesin layar sentuh dengan instrumen cerdas Shimaden dan pengatur daya untuk kontrol regulasi tegangan PID. Elemen pemanas adalah strip resistansi paduan tahan tinggi 0Cr25Al5 yang diproduksi oleh Shougang Group, diproses menjadi struktur gelombang menggunakan cetakan khusus, dan disusun pada lima permukaan: kedua sisi tungku, pintu tungku, dinding belakang, dan dasar tungku. Jumlah zona kontrol suhu diatur menjadi 4, dengan setiap zona dilengkapi secara independen dengan ammeter, voltmeter, dan indikator on/off untuk memudahkan lokalisasi kesalahan. Bahan insulasi badan tungku adalah kapas serat tahan api aluminium silikat standar dengan ketebalan 240 mm. Bahan mekanisme pemandu udara tungku adalah baja tahan karat 304 dengan ketebalan 2 mm. Bahan pelat dasar tungku adalah baja cor CrMnN dengan ketebalan 30 mm, dalam bentuk strip. III. Struktur Lapisan dan Logika Hemat Energi Lapisan menggunakan selimut serat tahan api aluminosilikat standar, diproses khusus menjadi struktur pelat besar dengan kepadatan 230 kg/m³, akhirnya dirakit menjadi lapisan dengan ketebalan 240 mm. Modul kapas serat ditambatkan ke struktur baja badan tungku menggunakan jangkar batang bundar baja tahan karat SUS304. Berat lapisan serba serat kira-kira sepertiga puluh dari badan tungku bata tahan api. Konsekuensi langsung dari perbedaan berat ini adalah pengurangan substansial pada beban struktur baja. Perbandingan referensi yang diberikan dalam proposal adalah bahwa, di bawah spesifikasi yang sama, struktur serba serat menghemat energi sekitar 30% lebih banyak daripada tungku resistansi berbasis bata. Angka ini adalah nilai empiris teknik; penghematan energi aktual tergantung pada kondisi operasi seperti kondisi penyegelan tungku, kurva pemanasan, dan laju pemuatan. Struktur tahan api serba serat memiliki ketahanan kejut termal yang baik, dapat menahan pemanasan dan pendinginan cepat, dan memiliki masa pakai lebih lama daripada struktur bata. IV. Perangkat Pemanas dan Struktur Suspensi Elemen pemanas mengadopsi struktur suspensi canggih dengan efisiensi radiasi tinggi, meningkatkan pertukaran panas di dalam tungku, meningkatkan efisiensi termal tungku, dan memperpanjang umur elemen pemanas. Strip resistansi diproses dari 0Cr25Al5 menjadi struktur gelombang, nyaman untuk pemasangan dan pemeliharaan. V. Struktur Pintu Tungku dan Mekanisme Penyegelan Pintu tungku mengadopsi struktur rangka baja dengan serat tahan api sebagai bahan insulasi panas, dipasang dengan cara yang sama seperti badan tungku. Pintu tungku dilengkapi dengan mekanisme pengangkat listrik 2 ton, dengan kerekan listrik dipasang di atas rangka gerbang pintu tungku. Kecepatan pengangkatan pintu adalah 8 m/menit. Penyegelan pintu tungku menggunakan mekanisme cam untuk penjepitan otomatis dikombinasikan dengan perangkat penyegelan tepi lunak, memastikan pintu secara otomatis menyegel terhadap badan tungku. Fungsi mekanisme penyegelan ini adalah untuk menjamin penyegelan tungku selama produksi, mencegah keluarnya gas tungku bersuhu tinggi, meningkatkan lingkungan kerja, dan juga memastikan keseragaman suhu tungku dan meningkatkan efisiensi energi. Perangkat penyegelan ini sederhana dalam struktur, aman, andal, dan mudah dirawat, telah diverifikasi selama bertahun-tahun dalam produksi tungku tipe troli serba serat. Mengenai perlindungan keselamatan, perjalanan atas dan bawah pintu tungku dilengkapi dengan mekanisme batas keselamatan ganda, bersama dengan perangkat interlock dengan troli tungku. Daya pemanasan secara otomatis terputus saat pintu tungku terbuka. Sakelar batas bermerek Omron. VI. Mekanisme Troli dan Traksi Troli terdiri dari rangka, lapisan tungku troli, pelat dasar tungku, dan mekanisme traksi troli. Rangka dilas dari baja kanal, dengan pelat samping 10 mm dan pelat bawah 5 mm (Q235), konstruksi yang kokoh dan andal, tidak mudah berubah bentuk atau melengkung. Lapisan insulasi bawah dasar tungku troli terdiri dari dua lapisan bata tanah diatom dan bata lurus ringan yang berselang-seling, sedangkan lapisan tahan api dibangun menggunakan bata berat. Perimeter troli menggunakan bata berbentuk tidak beraturan untuk mencegah gas tungku bersentuhan langsung dengan pelat samping troli. Lapisan tahan api pada troli dibangun dalam bentuk alur untuk menempatkan elemen pemanas, yang juga berfungsi sebagai penyangga pelat dasar tungku. Pelat dasar tungku terbuat dari baja cor CrMnN dengan ketebalan total 30 mm, terletak di atas alur tempat elemen pemanas ditempatkan untuk mencegah oksida jatuh ke elemen pemanas setelah benda kerja dipanaskan. Pelat dasar tungku dilengkapi dengan desain snap-fit untuk mencegah pergerakan. Bagian belakang troli dilengkapi dengan kontak bergerak dan stasioner RT0 untuk koneksi daya, melengkapi pasokan daya ke elemen pemanas pada troli. Metode kontak ini memiliki permukaan kontak yang besar dan cukup, kontak yang baik, dan tidak ada percikan listrik atau panas berlebih setelah penggunaan jangka panjang. Perangkat traksi menggunakan struktur rangka untuk menahan beban dan bergerak. Rangka terutama dilas dari baja kanal 16 dan pelat baja. Roda ditempa dari baja 45# dengan ketahanan aus yang kuat. Penggeraknya adalah motor plus peredam, dengan kecepatan masuk/keluar 6 hingga 8 m/menit, digerakkan oleh satu motor. Baik masuk maupun keluar tungku dilengkapi dengan mekanisme batas keselamatan ganda dan mekanisme interlock – jika troli tidak mencapai posisi yang benar, pintu tungku tidak dapat dibuka atau ditutup, dan seluruh badan tungku tidak dapat diberi daya. Motor roda gigi sinkron membuat masuk dan keluar troli fleksibel, stabil, dan diposisikan secara akurat. VII. Sistem Sirkulasi Udara Panas Untuk mencapai keseragaman suhu tungku, 4 kipas sirkulasi sentrifugal dipasang di bagian atas tungku di sepanjang panjangnya, masing-masing berdaya 7,5 kW, motor 4 tahap. Bilah kipas dan poros terbuat dari baja tahan karat 304. Kipas adalah desain satu bagian, dengan rotor motor dan poros kipas sebagai satu unit, memberikan kecepatan stabil, kebisingan rendah, dan aliran udara kuat. Mekanisme pemandu udara tungku terbuat dari pelat baja SUS304 tahan panas, dengan dinding konveksi di kedua sisi. Mempertimbangkan bahwa benda kerja berbentuk pelat atau silinder, arah sirkulasi udara panas dirancang secara horizontal – udara mengalir secara horizontal dari satu sisi dinding konveksi ke sisi lain, yaitu, udara melewati bagian tengah setiap lapisan benda kerja. Jalur aliran udara ini memastikan pemanasan yang merata dan suhu benda kerja yang seragam, selanjutnya meningkatkan kinerja produk.
  • Ø245mm Aluminium Alloy Bar Induksi Pemanasan Produksi Line ?? 246-detik siklus waktu dan 480 °C Temperatur Forging awal
    10-13 2026
    I. Latar Belakang Proyek dan Logika Pencocokan Kapasitas Studi kasus ini melibatkan lini produksi pemanasan induksi paduan aluminium, memproses batang paduan aluminium A6061 dan 5083-H111 dengan diameter Ø245 mm dan panjang 500 mm, masing-masing berat 68,406 kg. Jalur penurunan perhitungan desain kapasitas adalah sebagai berikut: dengan waktu siklus 246 detik per buah, membagi 3600 detik dengan 246 detik menghasilkan 14,634 buah per jam; mengalikan 14,634 buah dengan berat per buah 68,406 kg menghasilkan kapasitas keluaran sekitar 1.000 kg per jam. Rantai perhitungan ini menunjukkan bahwa waktu siklus adalah parameter dasar untuk konfigurasi daya seluruh lini produksi, kecepatan mekanisme konveyor, dan logika penyortiran – bukan indikator yang dapat disesuaikan secara sewenang-wenang. Persyaratan suhu pemanasan adalah 480 hingga 495°C, dengan deviasi yang diizinkan ±15°C. Rentang suhu operasi yang diberikan dalam proposal peralatan adalah 460 hingga 480°C, menunjukkan sedikit pergeseran dari rentang persyaratan proses pembeli. Perbedaan ini biasanya memerlukan konfirmasi kalibrasi selama tahap komisioning berdasarkan proses penempaan aktual. II. Konfigurasi Sistem Catu Daya Catu daya pemanasan menggunakan catu daya IGBT digital penuh, model IGBT300/0.15, dengan daya terukur 300 kW dan frekuensi nominal 0,15 kHz, yaitu 150 Hz. Faktor daya sistem melebihi 0,9. Inverter menggabungkan thyristor cepat dengan modul IGBT, dengan tegangan input 380V dan tegangan output 1000V. Program kontrol menampilkan regulasi tegangan otomatis. Perangkat pelindung mencakup kondisi arus berlebih, tegangan berlebih, grounding, sekering cepat, kelainan frekuensi, dan kelainan air pendingin. Kumparan induksi terbuat dari tabung tembaga dengan kemurnian tidak kurang dari 99,9% dan ketebalan dinding tidak kurang dari 2,0 mm, menggunakan tabung tembaga bebas oksigen yang ditarik dingin Luoyang Copper T2. Setelah penggulungan, kumparan menjalani pencucian asam, impregnasi pernis isolasi suhu tinggi, dan pengeringan tungku resistansi untuk memastikan isolasi yang baik, dengan tegangan tahan (terhadap tanah) tidak kurang dari 5000V. Umur desain kumparan tidak kurang dari 8.000 jam. Lapisan tungku menggunakan tabung baja tahan karat austenitik. III. Pemilihan Frekuensi dan Karakteristik Beban Frekuensi nominal peralatan ini adalah 150 Hz, termasuk dalam rentang pemanasan induksi frekuensi menengah. Dalam beban resonansi paralel, setelah nilai induktansi L dan kapasitor kompensasi ditentukan, frekuensi resonansi alami juga ditentukan. Saat impedansi beban (induktor) berubah, frekuensi alami juga bergeser – frekuensi lebih rendah saat tungku kosong atau beban ringan, dan lebih tinggi saat tungku terisi penuh dengan material dingin. Karakteristik beban ini menimbulkan persyaratan untuk fase startup: semakin dekat frekuensi startup dengan frekuensi beban aktual, semakin tinggi tingkat keberhasilan startup. Metode startup sapuan frekuensi yang diadopsi dalam proposal mengirimkan serangkaian frekuensi yang mencakup rentang variasi frekuensi beban untuk memulai peralatan, tidak terpengaruh oleh perubahan beban, sehingga meningkatkan keandalan startup. Peralatan menggunakan kontrol pelacakan frekuensi otomatis selama operasi, tidak memerlukan penyesuaian manual; ketika digunakan dalam pita frekuensi yang berbeda, cukup menghubungkan bank kapasitor kompensasi yang sesuai menyesuaikan ke nilai impedansi yang sesuai. IV. Parameter Sistem Air Pendingin Persyaratan suhu masuk air pendingin adalah 5 hingga 35°C, suhu keluar di bawah 55°C, dan tekanan kerja 0,2 hingga 0,3 MPa. Laju aliran air pendingin untuk bagian catu daya adalah 7,5 m³/jam, dan untuk bagian badan tungku adalah 37,5 m³/jam, dengan total kebutuhan air 45 m³/jam. Metode pendinginan menggunakan menara pendingin sirkuit tertutup. Logika tata letak sirkuit air internal kabinet daya layak mendapat penjelasan terpisah: semua selang terbuat dari karet bebas karbon, dan panjang jalur air antara komponen dijaga setidaknya 1,5 hingga 2 meter untuk menghindari ketidakstabilan peralatan yang disebabkan oleh kontaminasi silang antar komponen melalui jalur air. Pipa merah digunakan untuk air balik (air panas) dan pipa biru untuk air masuk (air dingin), untuk membedakan arah aliran dengan cepat. Tangki air logam internal menggunakan baja tahan karat 304 untuk pasokan air terpusat. Sensor suhu dipasang pada semua pipa cabang dan diberi nomor; ketika suhu air abnormal, sistem kontrol akan berbunyi alarm dan menampilkan nomor jalur air yang rusak pada layar sentuh. V. Mekanisme Konveyor dan Penyortiran Mekanis Batang ditempatkan dengan rapi di platform penyimpanan secara manual. Mekanisme pemutar memutar batang ke dalam saluran umpan sesuai dengan ritme pemanasan. Mekanisme pengumpanan adalah sistem pengumpanan silinder yang memberi makan dengan kecepatan seragam sesuai dengan ritme. Ujung pembuangan dilengkapi dengan perangkat pembuangan cepat yang terdiri dari rol poros heksagonal berpendingin air dan rantai konveyor, dengan gaya yang cukup untuk mencegah material terbalik, dan kekuatan struktural serta ketahanan suhu tinggi memenuhi kebutuhan berbagai spesifikasi material dalam proyek ini. Mekanisme penyortiran adalah desain tiga bagian yang dapat dengan cepat, akurat, dan tepat waktu memisahkan material bersuhu rendah dan bersuhu tinggi, membawanya ke wadah masing-masing melalui saluran. Suhu penempaan awal tempa harus dikontrol antara 480 dan 495°C (pengaturan dapat disesuaikan sesuai proses pelanggan). Tempa dalam rentang suhu ini melanjutkan ke langkah pemrosesan berikutnya; tempa di bawah atau di atas suhu penempaan disortir ke dalam wadah yang berbeda, dengan tingkat penyortiran 100%. VI. Pengukuran Suhu dan Kontrol Suhu Instrumen pengukuran suhu paduan aluminium khusus dipasang di outlet tungku induktor. Sebuah lubang dibuat di sisi tungku pada jarak tertentu dari outlet, dan instrumen pengukuran suhu paduan aluminium khusus dipasang untuk memenuhi kebutuhan pengukuran suhu dalam kondisi kerja yang berbeda. Ketika perbedaan suhu instrumen pengukur terlalu besar atau suhu abnormal, alarm audio dan visual akan dipicu. Suhu penempaan awal dapat ditampilkan secara real-time pada antarmuka manusia-mesin dan tampilan layar besar. Pengukuran suhu menggunakan termometer inframerah, dilengkapi dengan fungsi tampilan dan penyimpanan suhu (periode penyimpanan 180 hari), dan perangkat alarm batas atas dan bawah. Perangkat pengukur suhu tidak terpengaruh oleh kerak oksida permukaan, debu, asap, atau uap air. Akurasi dan daya tahan perangkat pengukur suhu dijamin selama 12 bulan. VII. Kontrol Listrik dan Antarmuka Manusia-Mesin Kabinet kontrol mengadopsi kotak kontrol terintegrasi elektromekanis, terbuat dari papan berkekuatan tinggi dengan pelapis bubuk untuk mencegah oksidasi. Kabinet kontrol eksternal diproduksi sesuai dengan tingkat perlindungan tidak kurang dari IP54. Komponen listrik tegangan rendah utama di kabinet adalah merek Schneider Electric, pemutus sirkuit adalah Chint, kabel adalah kabel inti tembaga berkualitas tinggi, dan kabel sinyal adalah kabel berpelindung. PLC adalah unit Siemens seri S7 dengan modul antarmuka komunikasi Profinet, dan desain program mencakup sistem umpan balik informasi kesalahan dan diagnosis mandiri. Antarmuka manusia-mesin mengadopsi layar sentuh warna 15 inci (TPC1571) dari Beijing Kunlun Tongtai. Pengaturan terkait program dapat dimasukkan melalui keyboard sentuh, dan parameter produk yang terverifikasi dan tersimpan (mampu memuat dan membaca lebih dari 50 jenis parameter proses) dapat ditanyakan dan dicetak kapan saja. Waktu siklus (waktu input langsung) dan panjang material dapat diatur pada layar ini, dan layar dapat secara otomatis mencatat jumlah material bersuhu rendah, material berkualitas, dan material bersuhu tinggi. Operasi dibagi menjadi dua mode: otomatis dan manual, dialihkan melalui sakelar pemilih dua posisi. Dalam mode otomatis, seluruh perangkat dapat dimulai dan dihentikan hanya dengan menggunakan tombol mulai dan berhenti; dalam mode manual, berbagai fungsi dapat dimulai secara individual menggunakan tombol, dengan semua operasi dilakukan pada layar sentuh. Fungsi identifikasi kesalahan cerdas menampilkan konten kesalahan dan memberikan solusi yang sesuai ketika terjadi kesalahan operasi atau alarm kondisi kerja khusus, memungkinkan operator untuk dengan cepat menangani lebih dari 90% kesalahan umum. Kabinet catu daya frekuensi menengah dilengkapi dengan panel diagnosis kesalahan. Ketika sistem mengalami kesalahan seperti tegangan berlebih, arus berlebih, mati air, atau kegagalan sekering, sistem akan segera menghentikan mesin dan secara otomatis memutuskan sakelar daya utama. VIII. Mode Kerja Khusus untuk Perusahaan Penempaan Mode kerja awal: Ketika setiap shift dimulai, sistem pemanasan induksi baru saja dimulai dan suhu di dalam tungku induktor adalah suhu awal. Untuk mengurangi pembentukan material bersuhu rendah, mode ini meningkatkan atau mempertahankan daya sesuai dengan ritme atau kecepatan ketika material yang dipanaskan diberi makan dalam ritme atau kecepatan, memastikan bahwa setiap batang mencapai suhu penempaan. Mode menu: Ketika pengguna memanaskan ulang billet, mereka hanya perlu memasukkan nomor pesanan di menu, dan sistem pemanasan induksi berjalan secara otomatis sesuai dengan data pemanasan di menu tanpa penyesuaian manual, memastikan konsistensi kualitas pemanasan produk. Mode pembersihan tungku: Ketika pembersihan tungku diperlukan setelah pekerjaan hari itu, cukup mengaktifkan mode pembersihan tungku menyebabkan mekanisme pengumpanan mendorong material dummy kosong ke dalam ruang tungku sesuai dengan ritme yang ditetapkan, dengan daya yang berangsur-angsur berkurang, memaksimalkan penghematan energi selama proses pembersihan tungku.
Blog Terbaru
Temukan Blog Terbaru
Hubungi Kami
PERTANYAAN
Jika Anda memiliki pertanyaan, silakan hubungi kami segera dan kami akan menjawab secepat mungkin
Anda juga bisa mengikuti kami di media sosial